重型工作台加装台虎钳实施准备:台面受力核验与底座验收标准
场景问题:加装台虎钳对工位器具的隐性挑战
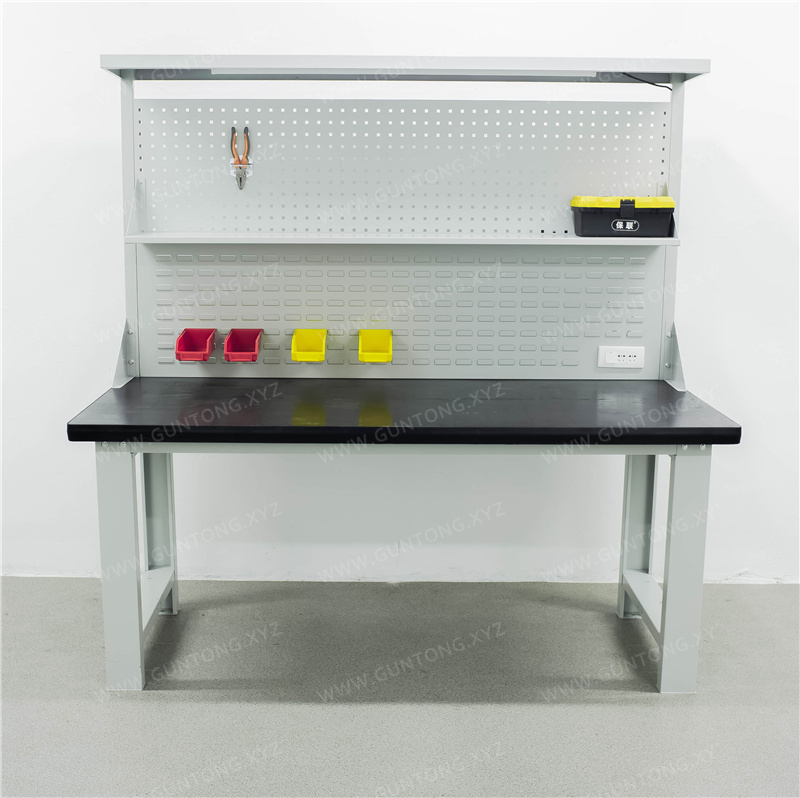
在五金模具厂、维修检测机构及汽车零部件制造车间,重型工作台常被用作钳工装配与修整的核心工位。当技术评估者计划在工作台上加装台虎钳时,往往只关注台虎钳本身的夹紧力,而忽略了其对工位器具产生的隐性挑战。台虎钳在夹紧重型工件或进行敲击作业时,会产生极大的集中应力与高频动态冲击。若工作台台面厚度不足或底座框架刚性不够,极易导致桌面局部凹陷、框架变形甚至抽屉导轨卡死。因此,在首次采用或实施改造前,必须建立严格的受力核验与验收标准。
实施准备清单:加装前的核心参数核验
在确定加装方案前,技术评估者需对照以下清单,对工作台的关键结构参数进行逐一核验:
1. 桌面材质与厚度核验
台虎钳底座区域的台面需具备极高的抗压与抗冲击能力。常规木质或薄铁皮桌面无法满足要求。建议核验桌面是否采用高强度复合结构,例如加厚原铁板结合高密度板的复合桌面。这种结构不仅能有效分散台虎钳底座传递的集中应力,还能吸收部分敲击震动,防止台面发生不可逆的塑性变形。
2. 框架结构与承重余量评估
工作台的重型高承重指标是静态均布载荷下的极限值。加装台虎钳后,需重新计算实际承重余量。评估公式应为:有效承重余量 = 整桌额定承重 - 工作台自重 - 台虎钳重量 - 最大加工工件重量。同时,需确认底座是否采用大截面C型冷轧钢框架,以确保在偏心载荷下框架不发生扭曲。
3. 附属存储部件的抗震与承重确认
若工作台带有抽屉或下部柜体,台虎钳作业时的震动会直接传递至导轨系统。需核验抽屉材质与导轨规格:柜体和抽屉应采用优质冷轧板制作,以保证壳体刚性;导轨为冲压导轨,单抽承重可达80kg。在动态冲击环境下,建议对抽屉承重进行降额使用评估,避免长期震动导致导轨滚珠脱落或滑道变形。
验收标准:现场安装后的测试维度
台虎钳安装完毕后,需按照以下标准进行现场验收,确保工位器具处于安全可用状态:
1. 静态负载与形变观测
在台虎钳上夹持额定最大重量的工件,静置规定时间。卸载后,使用百分表测量台虎钳底座周围台面的回弹情况,残余变形量应控制在合理范围内。同时检查工作台地脚或脚轮是否出现沉降不均。
2. 动态冲击与抽屉顺滑度测试
在常规作业力度下使用台虎钳进行敲击或夹紧测试。测试期间及测试后,需将工作台所有抽屉拉出至85%的最大打开程度,检查冲压导轨是否依然推拉顺畅,有无卡顿或异响。若出现卡滞,说明震动已影响导轨精度,需加装减震垫或调整台虎钳安装位置。
3. 表面涂层与防腐核验
重型作业环境常伴随油污与切削液。需验收工作台及附属工具柜的表面处理工艺。合格的表面处理应采用酸洗、磷化及防静电喷涂或静电喷塑工艺。涂层应均匀无漏喷,在受到轻微磕碰时不易大面积剥落,从而保障设备在复杂车间环境下的耐腐蚀性与6S目视化管理要求。
选型与应用建议
对于需要频繁使用台虎钳的重载工位,建议直接选用单挂板单门四抽铁板工作台作为基础平台,其加厚原铁板复合桌面与C型框架能提供充足的刚性支撑。同时,为避免工作台抽屉因长期震动而降低寿命,可将部分高频取用的重型工具或辅料转移至独立的带挂板四抽一门工具车或内半挂式挂板置物柜中。这种主工作台配合移动工具车或固定方孔挂板柜的组合,既能满足车间挂板储物柜的6S可视化管理需求,又能有效分散集中载荷与震动冲击,延长整体工位器具的使用寿命。