汽车部件周转架与Miniload自动化立体仓库对接的技术条件
在汽车零部件制造与五金模具行业的规模扩展阶段,引入料箱式自动化立体仓库(Miniload)是提升仓储密度的常见路径。然而,仓储节点的升级必须与线边生产节拍物理对齐。本文从技术评估者视角出发,按准备、实施、验收、维护四个生命周期阶段,解析周转架自动化立体仓库适配的技术边界与线边工位器具(如挂板置物柜、工具挂板柜)的选型逻辑。
准备阶段:承载参数与物理边界评估
自动化立体仓库的引入首先面临的是承载标准的统一。广而美提供的料箱式自动化立体仓库(Miniload)解决方案,其核心设计参数为承载50–100kg/箱,货架高度≤12米。这一参数直接决定了前端周转架与线边存储设备的选型基准。
在技术评估时,需将立体库的料箱承重向下拆解至线边工位器具的微观结构。例如,线边配套的工具车与工具柜主体需采用1.0mm优质冷轧板制作,配备重型冲压导轨,抽屉打开程度可达85%,单抽屉承重标准设定为80kg。这种设计确保了当Miniload将满载的料箱输送至线边时,人工将物料转移至工具车抽屉或周转架层板时,设备结构不会发生屈服变形。对于重型装配区,则需配置采用5mm原铁板复合桌面与C型冷轧钢框架的高承重单挂板工作台,以吸收立体库出库物料在组装过程中的冲击载荷。
实施阶段:动线对接与6S目视化部署
周转架与立体库的适配不仅是静态承重,更是动态动线的衔接。在实施阶段,核心任务是消除立体库出库口到线边工位的搬运断点。
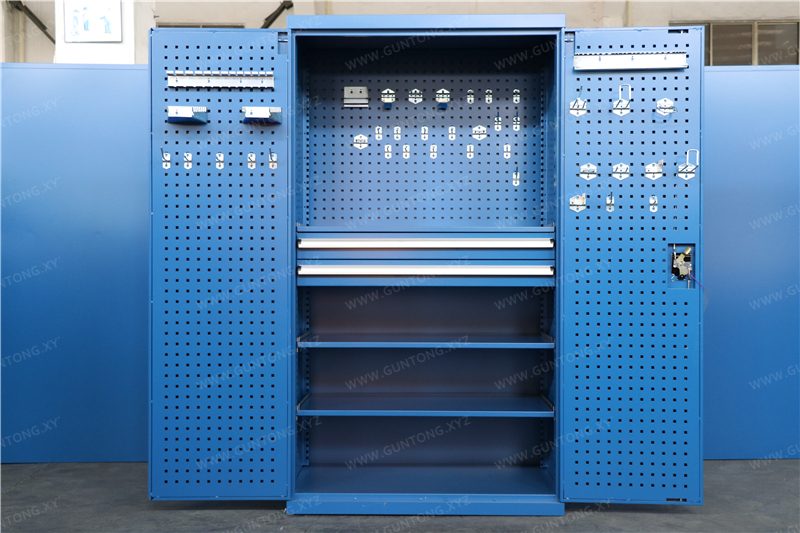
针对高频存取场景,建议在立体库出库缓存区配置内半挂式挂板置物柜。其柜内上半部与柜门内侧的双挂板布局,结合单层承重100kg的可调层板,能够承接Miniload输出的标准料箱,并实现辅料与工具的6S目视化悬挂。同时,在颜色管理实施上,车间挂板储物柜与周转架支持蓝色、绿色、红色等多种颜色定制。技术评估者需注意,在批量定做场景下,非标准灰白色的颜色定制对整体价格成本的影响较小,企业可借此机会通过颜色区分不同产线或物料状态,建立直观的现场视觉管理系统。
验收阶段:材质防腐与环境适应性测试
验收阶段的重点在于验证工位器具在特定车间环境下的长期稳定性。汽车零部件制造常伴随切削液、清洗剂或防锈油的使用,这对周转架与线边柜的表面处理提出了严格要求。
在涉及清洗或化学处理的车间验收中,常规冷轧钢板静电喷塑工艺可能面临挑战。此时,周转架与工位柜需采用不锈钢材质,利用其耐空气、蒸汽、水等弱腐蚀介质和酸、碱、盐等化学浸蚀性介质腐蚀的特性,确保设备寿命。验收标准应明确:不锈钢制品不仅需满足平整、安全的物理强度要求,其焊缝处理与表面钝化工艺必须通过现场实际介质的耐腐蚀测试,避免因材质降级导致后期频繁更换。
维护阶段:运动部件的长效运行保障
规模扩展后的设备维护成本是技术评估的隐性指标。周转架与带挂板工具车在长期高频推拉中,运动部件的磨损是主要故障源。
维护计划应聚焦于两个核心组件:一是导轨系统,需定期检查重型冲压导轨的润滑状态与85%打开极限位的限位块磨损情况,确保单抽80kg承重下的推拉顺畅度;二是脚轮系统,对于配置两个万向刹车轮与两个定向轮的刀具车或周转车,需定期清理轮轴缠绕的线屑或铁屑,防止推行阻力增加导致车架受力不均。建立基于使用频次的预防性维护日历,是保障线边物流设备与Miniload立体库同寿命运行的关键。
结论
汽车部件周转架与Miniload自动化立体仓库的适配,本质上是仓储物流节点与线边生产节拍的物理对接。技术评估不仅需关注立体库50-100kg/箱的宏观承载参数,更需将指标拆解至线边工位器具的微观结构。在规模扩展阶段,建立从材质防腐、颜色目视化到导轨维护的标准化验收体系,是确保整厂物流效率平稳升级的关键。