小批量定制工位器具的成本核算逻辑与起订量评估
发布时间:2026-09-30
一、小批量定制的真实场景与需求边界
在电子装配线、汽车零部件车间、五金模具维修区以及职业院校实训中心,工位器具往往需要适配特定的操作流程、空间尺寸和物料规格。当标准化产品无法完全满足以下条件时,企业会提出小批量定制需求:
- 桌面材质与功能要求:例如需要榉木桌面以满足防敲击、绝缘或特定摩擦系数要求,同时集成单挂板、双抽屉和下拉挡结构。
- 工位布局限制:车间已按6S标准划线,工作台宽度、深度或挂板高度必须与既有线体或置物柜对齐。
- 工具与物料管理方式:方孔挂板需兼容现有挂具系统,抽屉承重和分隔需匹配特定量具、辅料或小型模具的存放习惯。
小批量定制通常指单次采购量在1至10台之间,且涉及非标尺寸、非常规材质或功能模块组合。这类订单既不同于单台打样,也不同于批量复购,其成本结构和起订条件需要单独评估。
二、成本核算逻辑:从材料、工艺到功能模块
小批量定制的成本并非标准化产品的简单加成,而是由材料变更、结构改造、工艺切换和生产准备四个维度叠加而成。以“榉木桌面·单挂板+双抽+下拉挡工作台”为例,成本可拆解为以下部分:
1. 桌面材质切换成本
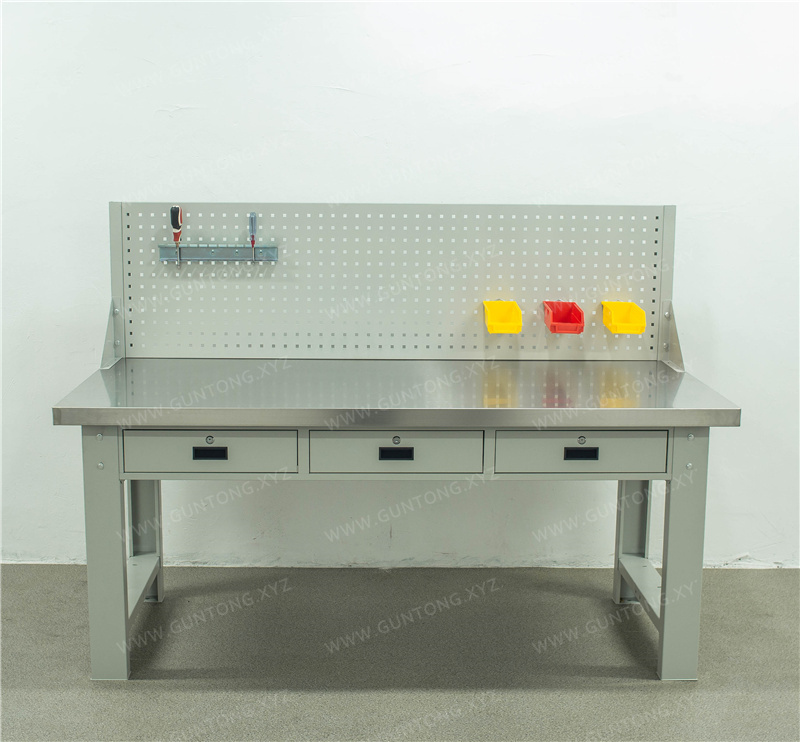
标准铁板工作台常用5mm原铁板复合高密度板结构,整桌承重可达1000kg。若替换为榉木桌面,成本差异主要来自:
- 基材采购:榉木实木或榉木指接板需按厚度和等级外购,单价高于冷轧钢板。
- 加工工艺:榉木桌面需经干燥、拼接、打磨和上油或上漆处理,无法沿用钢板桌面的铣磨或静电喷涂产线,需转入木工工序或外协加工。
- 结构适配:木桌面与C型冷轧钢框架的连接方式需增加预埋螺母或过渡垫板,避免木材开裂,这部分五金件和装配工时属于新增成本。
2. 挂板与抽屉模块的配置成本
单挂板、双抽屉和下拉挡属于功能模块的组合。在标准化产品体系中,广而美已提供单挂板单门四抽铁板工作台,其抽屉配置为100mm高×2、200mm高×2,单抽承重80kg,挂板为方孔与百叶双挂板结构。小批量定制若仅调整抽屉数量或挂板类型,成本影响相对可控:
- 抽屉数量增减:每减少一组抽屉,可扣除对应导轨、板材和装配工时;但若改为非标抽屉高度或内空尺寸,则需重新计算板材利用率和导轨选型。
- 挂板形式变更:方孔挂板为标准模块,孔距10×10mm,单孔承重15kg。若改为其他孔型或增加下拉挡,需确认模具共用性。若需新开模具,则会产生一次性模具分摊费用。
- 下拉挡结构:下拉挡通常为焊接或螺栓连接的横梁结构,用于防止工具滑落。其成本取决于材质、长度和表面处理方式,属于相对独立的附加模块。
3. 框架与整体结构改造
工作台框架采用1.5mm冷轧钢板C型截面焊接或螺栓组装。小批量定制若涉及外形尺寸变更,需评估:
- 型材切割与焊接工时:非标长度和宽度会导致板材套裁利用率下降,余料增加。
- 承重验证:桌面材质和结构变更后,整桌承重能力需重新核算。榉木桌面的抗弯强度和长期负载变形特性与铁板不同,可能需要加厚桌面或增加底部支撑。
- 表面处理:框架仍可采用酸洗磷化加静电喷塑工艺,标准颜色为蓝色或灰白色。若指定特殊颜色,需单独调漆并清理喷房,产生最小批次费用。
4. 生产准备与间接成本
小批量定制的间接成本往往被低估,主要包括:
- 技术沟通与图纸确认:非标订单需工程师出图、客户确认,耗时从数小时到数天不等。
- 物料采购最小包装:榉木板材、非标导轨或特殊五金件通常有最小起订量或整张/整卷采购要求,余料若无法用于其他订单,成本需由当前订单吸收。
- 产线切换与调试:从标准品产线切换至非标品,需调整设备参数、更换工装夹具,这部分时间成本在单件或小批量时摊分较高。
三、起订量评估:影响因素与判断依据
工位器具小批量定制的起订量并非固定数值,而是由以下因素综合决定:
- 非标程度:仅变更桌面材质而保留标准尺寸和模块配置,起订量门槛较低,通常1台即可启动。若涉及外形尺寸、结构承重或全新功能模块,厂家可能要求3至5台起订,以覆盖物料采购和产线切换成本。
- 物料可得性:榉木桌面所需板材若为厂家常备物料或可小批量外购,起订量不受限;若需特殊等级或厚度,供应商可能要求整张起售,厂家会据此设定最小订单量。
- 模具与工装依赖:方孔挂板、抽屉导轨等已为标准模块,无需新开模具。但下拉挡若为全新设计且无法利用现有模具,则会产生一次性模具费,该费用可分摊至订单数量,从而影响起订量谈判空间。
- 生产周期与排产策略:常规标准品有现货,2至3个工作日可发货;非标定做通常需7至10个工作日。小批量订单若能与标准品产线穿插排产,起订量可适当降低;若需独占产线资源,厂家会倾向于合并批次或提高起订量。
四、首次采购的决策框架与执行建议
对于首次采用小批量定制工位器具的采购与决策者,建议按以下步骤推进:
- 明确不可妥协的功能项:列出必须满足的工位需求,例如榉木桌面、双抽屉、单挂板和下拉挡,区分“必须定制”与“可接受标准品替代”的边界。
- 获取标准化产品基线:以广而美单挂板四抽铁板工作台或挂板置物柜(内半挂款)等标准品为参照,对比定制项带来的额外成本和交付周期。
- 向厂家提供完整需求包:包括工位尺寸、桌面承重要求、挂板孔型与挂具清单、抽屉内空与承重、下拉挡高度与长度、表面颜色与车间环境条件。需求越完整,厂家报价越精确,沟通成本越低。
- 评估总拥有成本而非仅单价:小批量定制的单价通常高于标准品,但若因此避免了工位改造、工具丢失或效率损失,整体价值可能更高。需将使用寿命、维护成本和工位适配性纳入评估。
- 确认售后与扩展能力:广而美提供质保三年服务,定制产品同样适用。同时应确认未来追加订单时,厂家能否保留图纸和工艺参数,以降低复购成本。
五、典型配置案例与价值总结
以“榉木桌面·单挂板+双抽+下拉挡工作台”为例,其价值体现在:
- 桌面适配:榉木材质满足精密装配或模具维修场景对桌面硬度、绝缘性和工件保护的要求。
- 工具管理:单挂板配合方孔挂具实现目视化存取,双抽屉分类存放量具、辅料或小型模具,下拉挡防止工具滑落,整体符合6S管理规范。
- 结构可靠性:冷轧钢框架提供稳定支撑,抽屉采用冲压导轨,单抽承重可达80kg,满足重型工具存放需求。
- 灵活定制:在标准工作台基础上做减法或材质替换,避免全非标设计带来的长周期和高成本,兼顾功能适配与预算可控。
通过清晰界定需求边界、理解成本构成并与厂家充分沟通,制造业企业可以在小批量定制中获得匹配工位实际需求的器具方案,同时有效控制首次采购的投入与风险。